

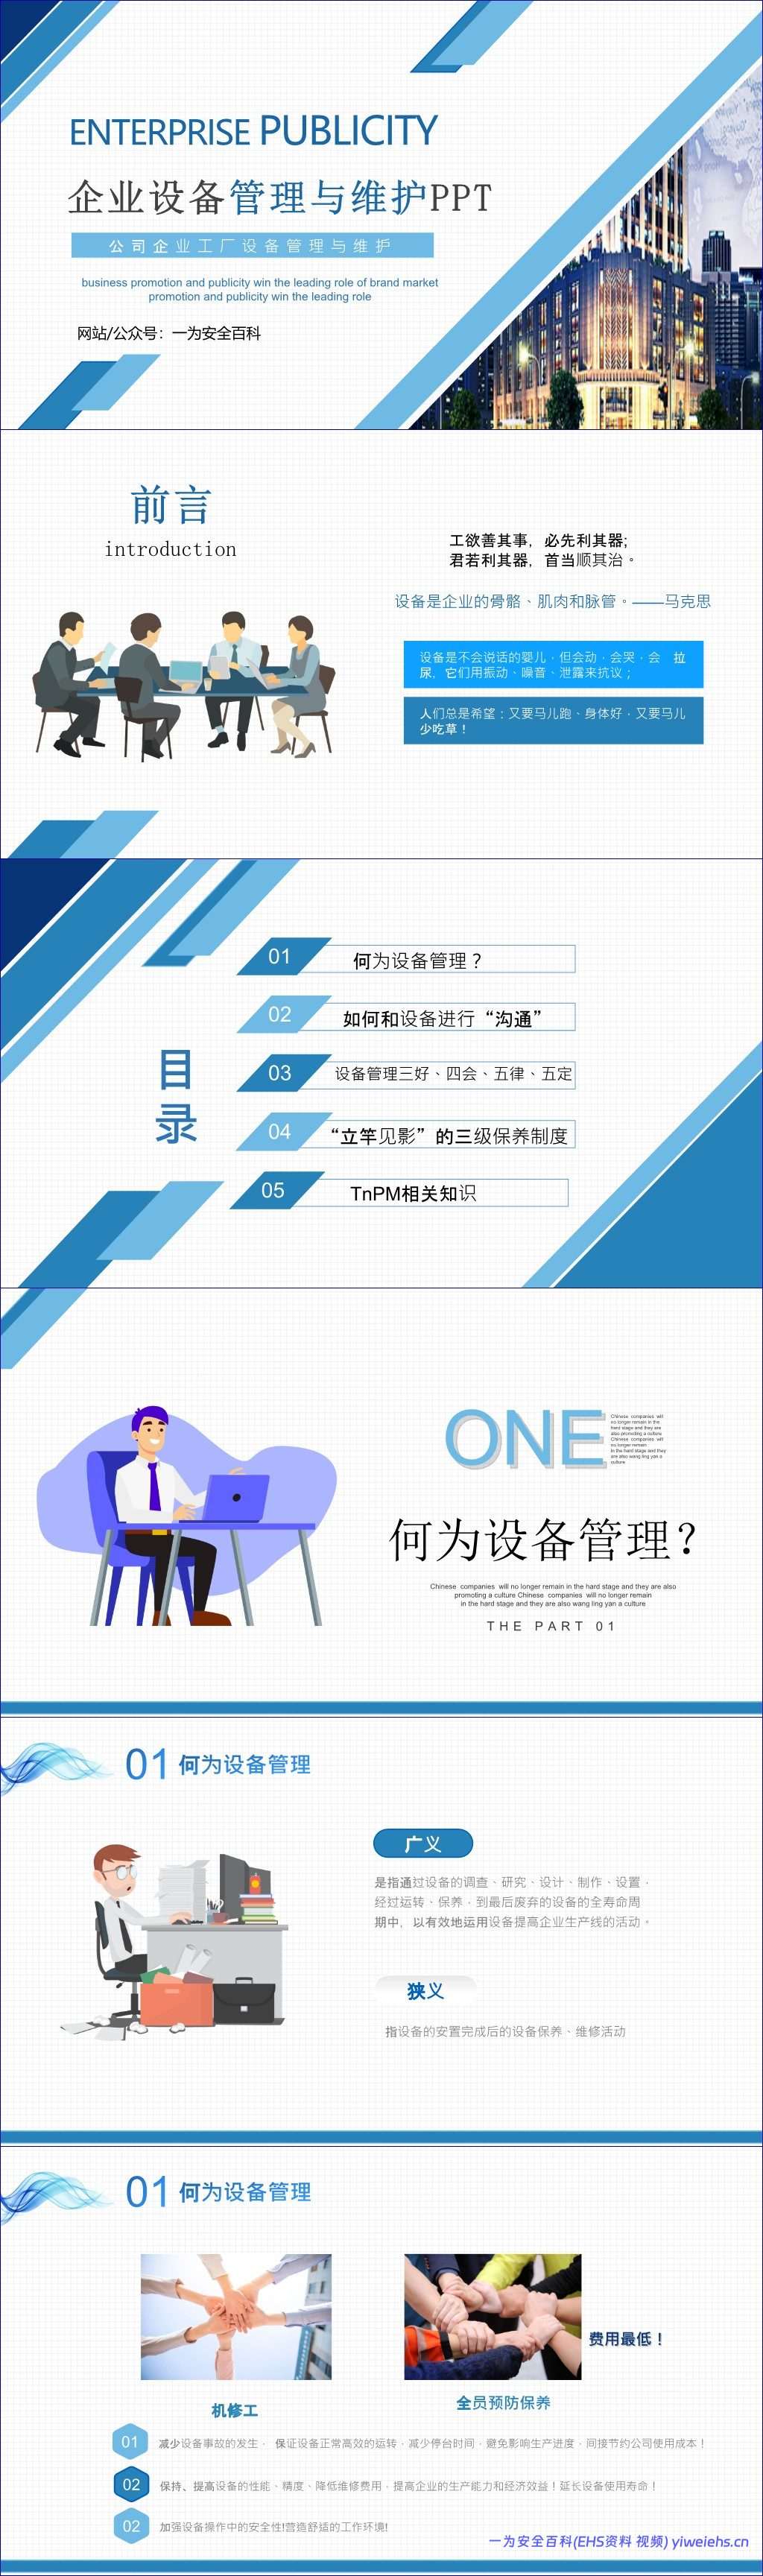

俗话说工欲善其事,必先利其器,工厂里的各类生产设备就相当于企业的 “骨骼血脉”,设备不会说话,但会通过振动、异响、泄漏这些现象向外传递故障信号。很多企业都面临一个现实难题:既希望设备满负荷稳定产出,又想要压低运维成本,做好设备管理,就是解决这个矛盾的关键。
什么是设备管理?可以分成广义和狭义两个层面。广义上,它覆盖设备完整全生命周期,从前期调研选型、采购制造、安装就位,到后期运行使用、保养维修,直至报废淘汰,目标就是把设备用好,助力生产线高效运转;狭义的设备管理,就专指设备安装落地之后,开展的保养、维修相关工作。
推行全员预防保养模式,是性价比很高的管理方式,不只是机修人员的工作,需要全员参与。这么做能带来几方面实实在在的收益:第一,减少设备事故,降低停机时长,保障生产进度,省下隐性成本;第二,维持设备精度性能,压缩维修开支,拉长设备使用年限,拔高整体产能与经济效益;第三,夯实设备操作环节的安全性,打造更安全舒适的作业环境。
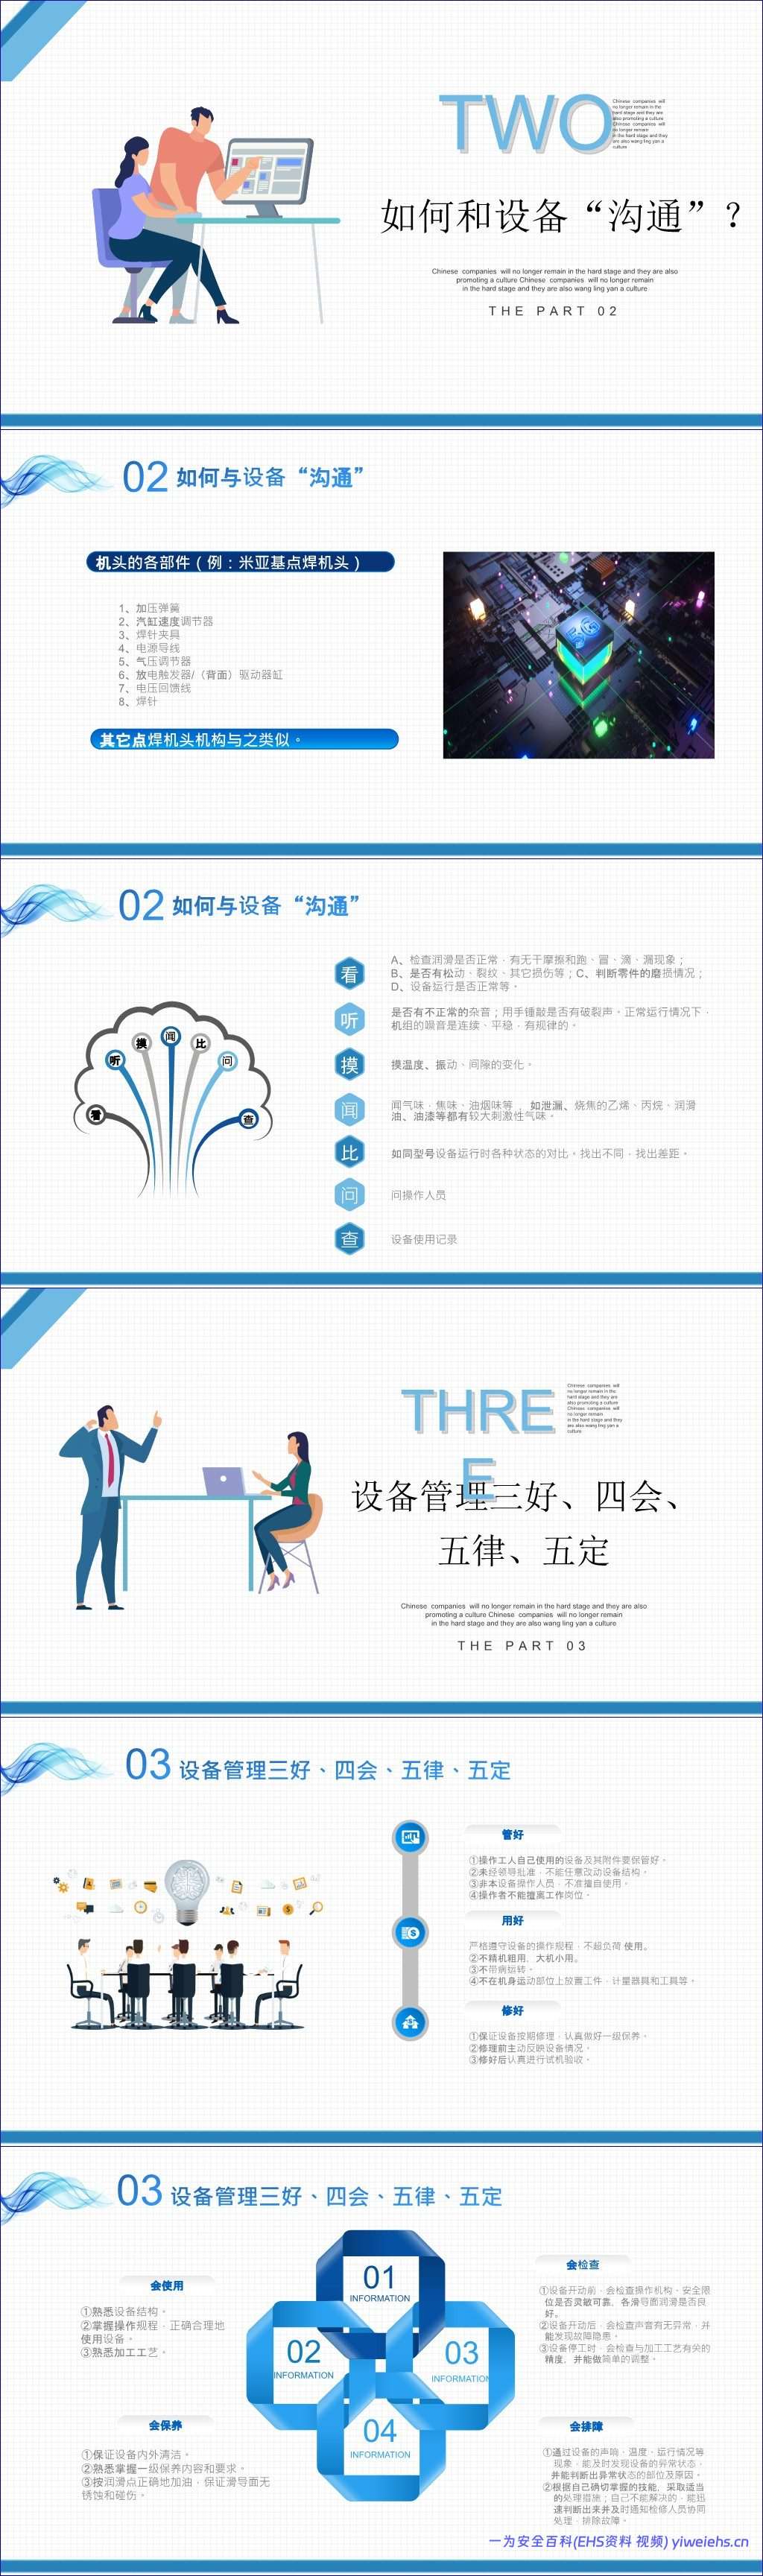
那我们该怎么读懂设备发出的 “故障信号”,和设备做 “沟通”?实操上可以记住七字口诀:看、听、摸、闻、比、问、查。
看:观察润滑状态,排查跑冒滴漏,查看零部件松动、开裂、磨损,判断整机运行状态;
听:分辨设备运行异响,敲击零部件判断有无开裂,正常设备运转噪音应当连续平稳有规律;
摸:感受设备温度、振动幅度、间隙变化;
闻:捕捉焦糊味、油气等刺激性气味,判断是否存在部件烧焦、介质泄漏;
比:拿同型号设备做状态对照,快速定位异常差异;
问:向一线操作人员了解设备实际工况;
查:翻阅调取设备历史使用记录。
现场作业人员要牢记设备管理的三好、四会、五律、五定要求,这也是一线岗位基础准则。
三好:管好、用好、修好
管好:保管好自身所用设备及配套附件;没有审批不能私自改动设备结构;非操作人员禁止动用设备;在岗期间不随意脱岗。
用好:严格遵守操作规程,杜绝超负荷作业;杜绝精机粗用、大机小用;不让设备带病运行;不要在设备运动部位堆放工件、量具、工具。
修好:按时完成设备修理,落实一级保养;维修前主动反馈设备存在问题;维修结束完成试机验收。
四会:会使用、会保养、会检查、会排障
会使用:熟悉设备结构,吃透操作规程,懂加工工艺,做到正确操作;
会保养:保证设备内外干净,掌握一级保养要求,按点位加注润滑油,防护导轨面不生锈、无磕碰损伤;
会检查:开机前确认操作机构、安全限位灵敏有效,润滑到位;运行中听辨异响,捕捉故障苗头;停机后检查工艺相关精度,完成简单调整;
会排障:依靠声响、温度、运行状态判断设备异常,定位故障部位;力所能及处理小问题,解决不了第一时间上报维修人员协同处置。
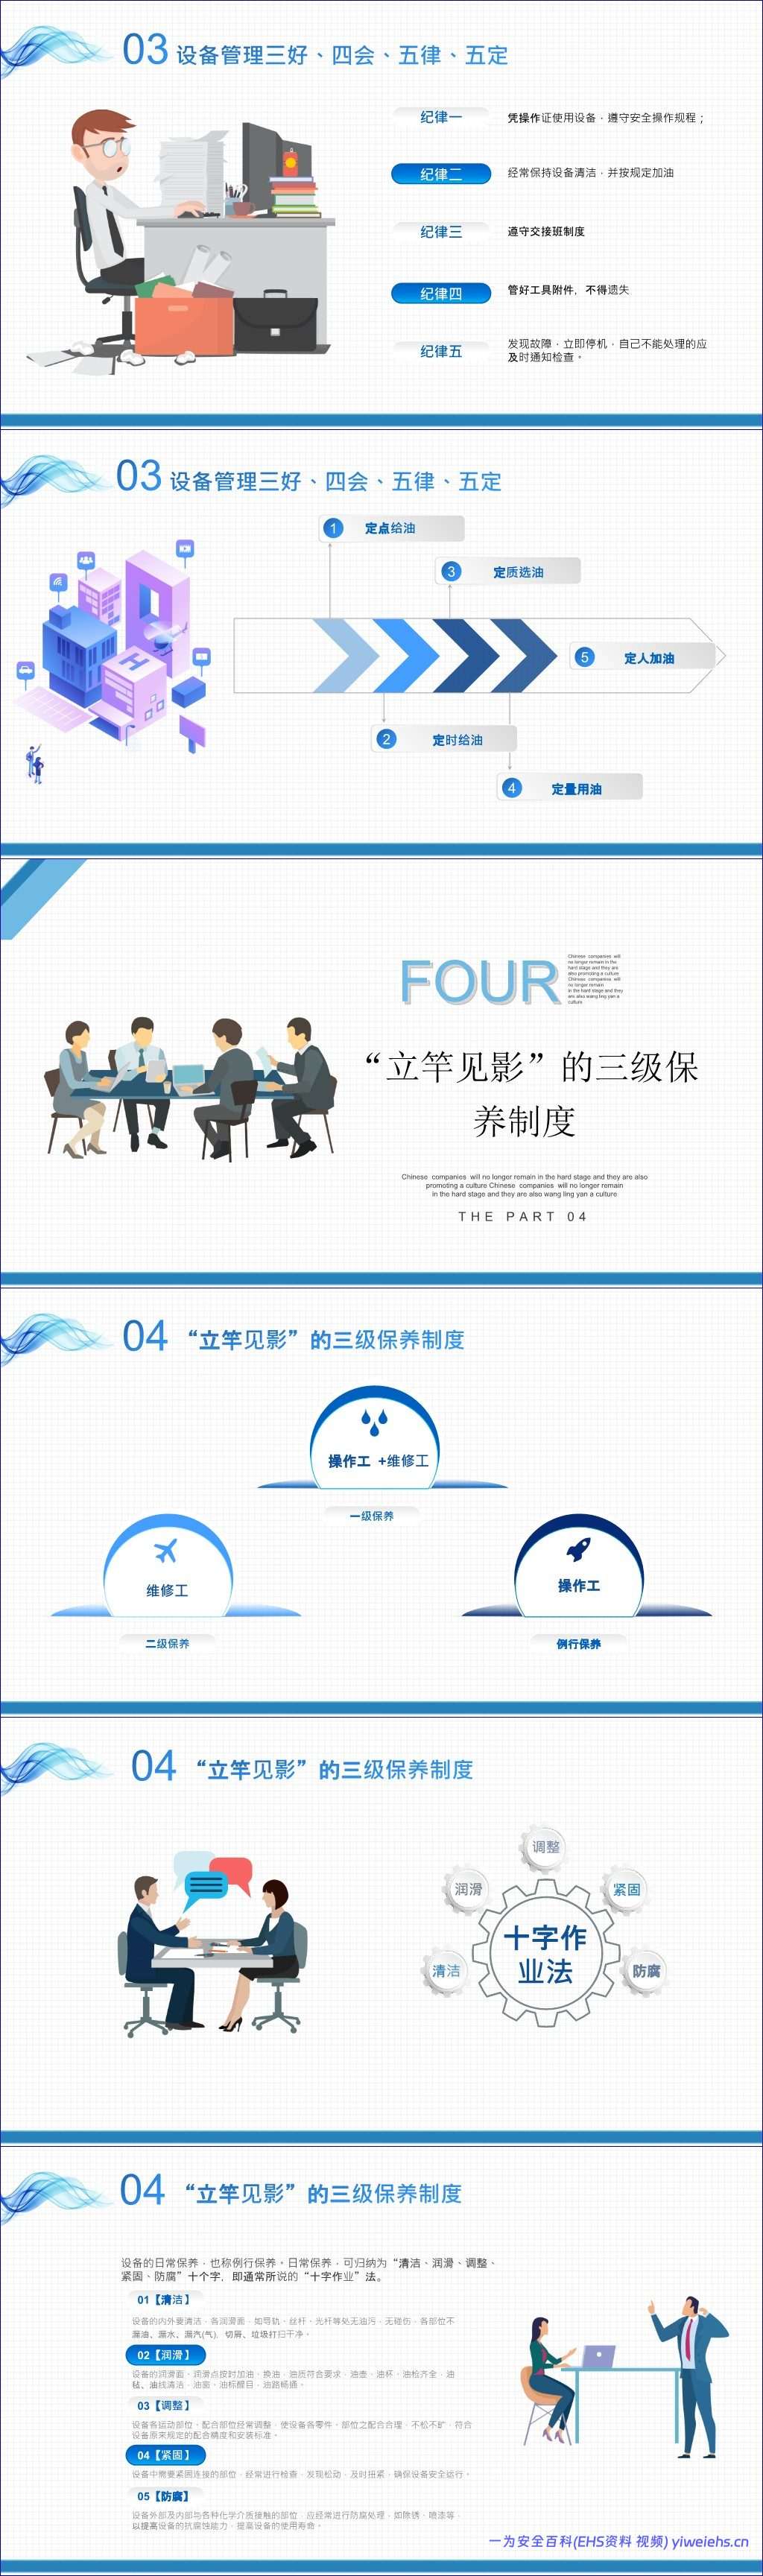
五律(五项操作纪律)
持操作证上岗,严格执行安全操作规程;
保持设备洁净,按规定完成加油作业;
落实交接班制度;
妥善保管工具附件,避免丢失;
发现故障立刻停机,无法自行处理及时上报。
五定(润滑作业五定):定点给油、定时给油、定质选油、定量用油、定人加油。
想要快速落地设备维护,就离不开三级保养制度,日常保养也叫例行保养,核心就是十字作业法:清洁、润滑、调整、紧固、防腐。
清洁:设备内外打扫干净,导轨丝杆等润滑面无油污磕碰,杜绝跑冒滴漏,清理切屑杂物;
润滑:各润滑点位按时加油换油,保障油品质量,配套油具齐全,油路通畅,油标清晰可见;
调整:定期调试运动、配合部件,保证零件配合间隙达标,符合出厂精度标准;
紧固:经常检查连接部位,出现松动及时拧紧,保障设备运行安全;
防腐:针对接触化学介质的部件,做好除锈、喷漆等防腐工作,延缓设备损耗。
三级保养分别为例行保养、一级保养、二级保养:
例行保养:由操作工负责,属于每日都要做的基础维护,执行十字作业法。
一级保养:操作工为主、维修工辅助。按照计划拆解检查局部重点部件,彻底清洗设备,疏通油路,更换油毡、滤油器,调整配合间隙,紧固零部件;电气保养交给电工。保养结束做好记录,未消除缺陷要标注,由设备管理员验收。一般 2‑3 个月或者设备运行 500 小时开展一次,停机保养时长 4‑8 小时。目标做到漆见本色、铁见光,油路通畅,油窗透亮,设备操作灵活运转正常。
二级保养:维修工为主,操作工配合。在一级保养全部内容基础上,开展机电深度检修,更换磨损零件,更换润滑油、给电机加注润滑脂。周期一般 1 年或者设备运行 2500‑2800 小时,保养耗时 3‑6 天,高精稀设备时间需要进一步延长。
文档还介绍了 TnPM 全面规范化生产维护相关知识。TPM 起源美国,在日本发展成熟;国内李葆文教授 1998 年结合国内企业实际,提出 TnPM 理论体系,后续这套管理模式跨行业推广,不止局限制造业,服务、流通行业也逐步引入,延伸到供应链优化。
TnPM,也就是全面规范化生产维护,属于本土化规范化的 TPM,倡导全员参与,依靠定规范、执行规范、评估效果、持续改善一步步推进。
它有两大基石:一是彻底的 5S 活动,从现场基础做起,潜移默化改变现场人员习惯;二是岗位重复小组活动,发动基层全员参与。
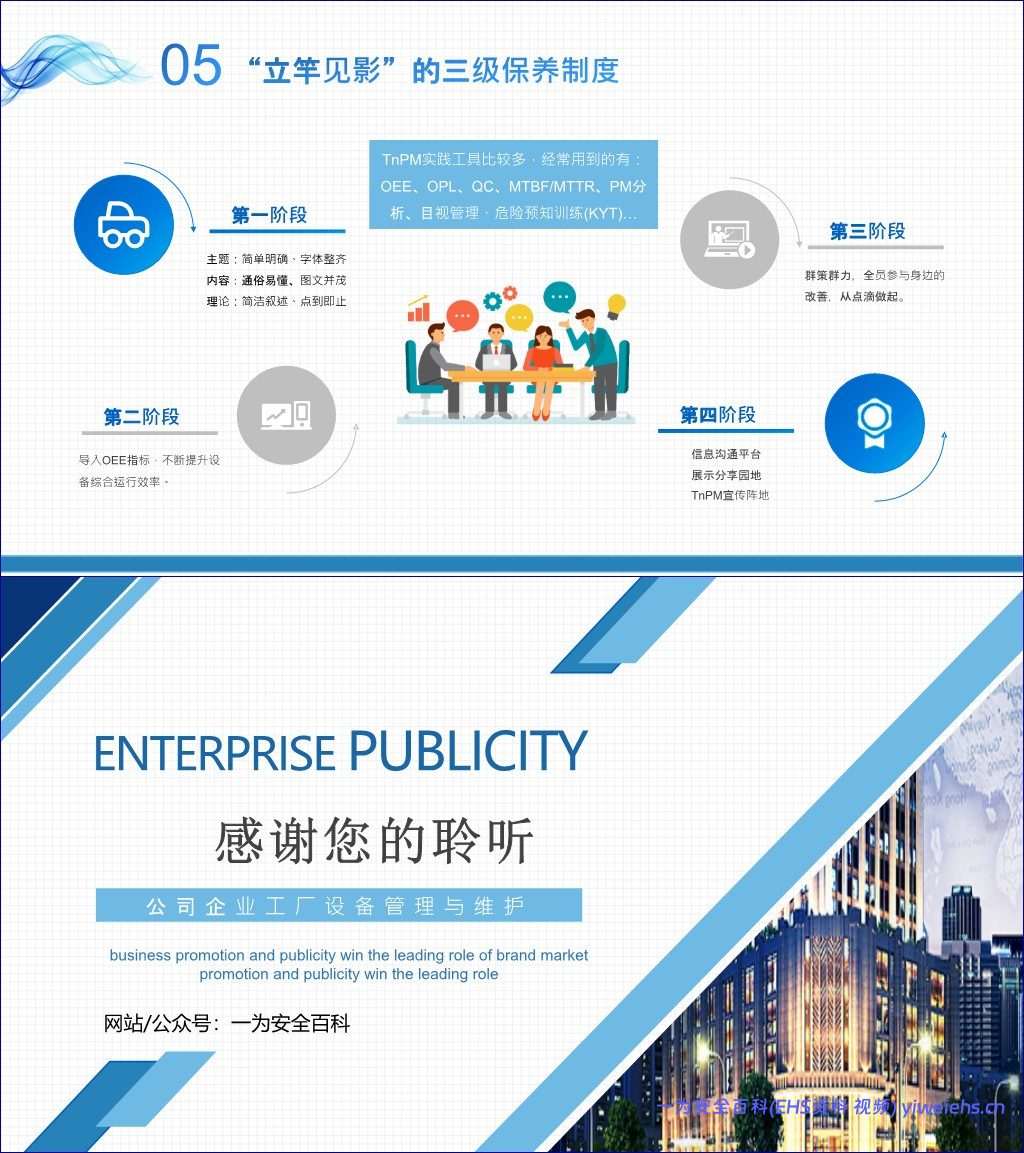
TnPM 落地分四个推进阶段:第一阶段,制作简单易懂、图文并茂的现场资料;第二阶段引入 OEE 设备综合效率指标,持续改善设备运行效率;第三阶段发动全员开展现场点滴改善;第四阶段搭建内部信息沟通、成果展示分享的宣传阵地。
常用落地工具包含 OEE、OPL、QC、MTBF/MTTR、PM 分析、目视管理、危险预知训练 (KYT) 等。